

چگونه از ترک خوردگی داغ در ریخته گری روی جلوگیری کنیم؟
سلام! بهعنوان تامینکننده قالبهای ریختهگری روی، من به سهم خود از مشکلات در فرآیند تولید دیدهام. یکی از رایج ترین و خسته کننده ترین مشکلات، ترک داغ در قالب های ریخته گری روی است. در این پست وبلاگ، نکاتی را در مورد چگونگی جلوگیری از ترک خوردگی داغ و اطمینان از محصولات با کیفیت بالا به اشتراک میگذارم.
درک ترک خوردگی داغ در ریخته گری روی
اول از همه، اجازه دهید در مورد چیستی کراکینگ داغ صحبت کنیم. ترک داغ زمانی رخ می دهد که ریخته گری هنوز در حالت نیمه جامد در طول فرآیند انجماد باشد. این اساساً یک ترک است که به دلیل تنش های انقباض و گرادیان های حرارتی درون ریخته گری ایجاد می شود. این ترک ها می توانند به طور جدی بر یکپارچگی و عملکرد محصول نهایی تأثیر بگذارند.
چند عامل وجود دارد که می تواند در ایجاد ترک داغ نقش داشته باشد. یکی از مقصران اصلی ترکیب آلیاژ است. آلیاژهای روی خواص متفاوتی دارند و برخی از ترکیبات بیشتر از سایرین مستعد ترک خوردگی داغ هستند. به عنوان مثال، اگر آلیاژ حاوی مقادیر بالایی از عناصر خاص مانند سرب یا کادمیوم باشد، می تواند احتمال ترک خوردن را افزایش دهد.
عامل دیگر طراحی قالب است. یک قالب بد طراحی شده می تواند باعث سرد شدن و انجماد ناهموار شود و منجر به تنش بیش از حد در ریخته گری شود. به عنوان مثال، سیستم دروازه و دونده نقش مهمی ایفا می کند. اگر دروازه خیلی کوچک باشد، می تواند باعث جریان فلز با سرعت بالا شود که ممکن است منجر به ترک داغ شود.
انتخاب آلیاژ
وقتی نوبت به جلوگیری از ترک خوردگی داغ می رسد، انتخاب آلیاژ کلیدی است. به عنوان یک تامین کننده ریخته گری روی، من همیشه استفاده از آلیاژهای با کیفیت بالا با ترکیب مناسب را توصیه می کنم. به دنبال آلیاژهایی باشید که سیالیت خوب و نرخ انقباض پایین دارند. به عنوان مثال، آلیاژهای زاماک به طور گسترده در ریخته گری روی استفاده می شوند زیرا تعادل خوبی از استحکام، شکل پذیری و مقاومت در برابر ترک های داغ ارائه می دهند.

کنترل ناخالصی های آلیاژ نیز مهم است. ناخالصی ها می توانند تأثیر منفی بر کیفیت ریخته گری داشته باشند و خطر ترک خوردگی داغ را افزایش دهند. اطمینان حاصل کنید که با یک تامین کننده آلیاژ قابل اعتماد کار می کنید که می تواند آلیاژهایی با کیفیت ثابت و سطوح ناخالصی پایین ارائه دهد.
طراحی و نگهداری قالب
یک قالب خوب طراحی شده برای جلوگیری از ترک خوردن داغ ضروری است. قالب باید طوری طراحی شود که از خنک شدن و انجماد یکنواخت قالب اطمینان حاصل شود. این را می توان با بهینه سازی سیستم گیت و رانر به دست آورد. دروازه باید اندازه مناسبی داشته باشد تا جریان فلز صاف و کنترل شده داشته باشد. یک دروازه بزرگتر می تواند سرعت فلز را کاهش داده و احتمال ترک خوردگی داغ را به حداقل برساند.
علاوه بر طراحی دروازه، سیستم خنک کننده در قالب نیز بسیار مهم است. خنک سازی مناسب به کنترل نرخ انجماد و کاهش گرادیان حرارتی کمک می کند. اطمینان حاصل کنید که کانال های خنک کننده به درستی قرار گرفته اند و اندازه آنها برای اطمینان از خنک کننده کارآمد است. نگهداری منظم قالب نیز مهم است. با گذشت زمان، قالب ممکن است فرسوده شود و هر گونه آسیب یا سایش می تواند بر کیفیت ریخته گری تأثیر بگذارد. بنابراین، بازرسی و تعمیر قالب به طور منظم مهم است.
پارامترهای فرآیند
کنترل پارامترهای فرآیند یکی دیگر از جنبه های مهم جلوگیری از ترک خوردگی داغ است. سرعت تزریق، فشار و دما همگی در فرآیند ریخته گری نقش دارند. سرعت تزریق باید به دقت تنظیم شود تا جریان فلز صاف و یکنواخت تضمین شود. اگر سرعت تزریق بیش از حد بالا باشد، می تواند باعث تلاطم شود و خطر ترک داغ را افزایش دهد.
فشار تزریق نیز باید بهینه شود. فشار بیش از حد می تواند باعث استرس بیش از حد در ریخته گری شود، در حالی که فشار بسیار کم ممکن است باعث پر شدن ناقص شود. دمای فلز مذاب و قالب نیز حیاتی است. فلز مذاب باید در دمای مناسب باشد تا از سیالیت خوب اطمینان حاصل شود و قالب باید از قبل تا دمای مناسب گرم شود تا از خنک شدن سریع و شوک حرارتی جلوگیری شود.
کنترل کیفیت
اجرای یک سیستم کنترل کیفیت دقیق برای جلوگیری از ترک خوردگی داغ ضروری است. این شامل بازرسی قطعات ریخته گری در مراحل مختلف فرآیند تولید است. روشهای آزمایش غیر مخرب مانند آزمایش اشعه ایکس یا اولتراسونیک میتواند برای تشخیص هر گونه ترک یا نقص داخلی استفاده شود. بازرسی بصری نیز برای بررسی ترک های سطحی مهم است.
با تشخیص زودهنگام هرگونه مشکل احتمالی، می توانید اقدامات اصلاحی انجام دهید و از رسیدن قطعات ریخته گری معیوب به مشتری جلوگیری کنید. همچنین حفظ سوابق فرآیند ریخته گری و نتایج کنترل کیفیت ایده خوبی است. این می تواند به شما کمک کند هر گونه گرایش یا الگوی را شناسایی کنید و در طول زمان روند را بهبود ببخشید.
واقعی - نمونه های جهانی
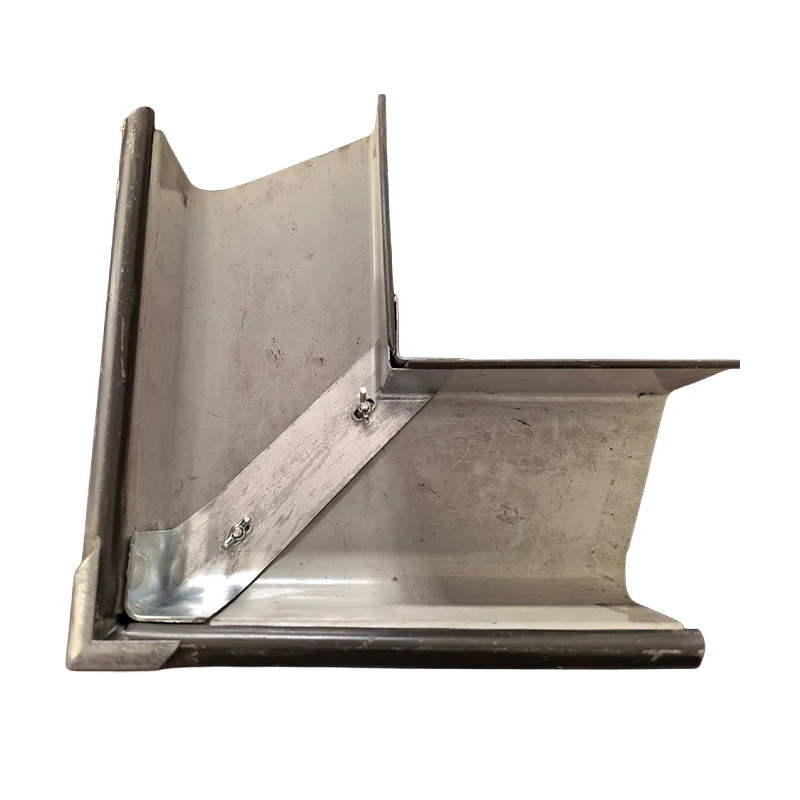
بیایید نگاهی به چند نمونه واقعی از قالبهای ریختهگری روی و نحوه جلوگیری از ترکخوردگی داغ در آنها بیندازیم. به عنوان مثال، اگر در حال تولید هستیدناودان زانویی 90 درجه، یک قالب خوب طراحی شده با خنک کننده مناسب و یک سیستم دروازه مناسب بسیار مهم است. آلیاژ مورد استفاده باید بتواند تنش ها را در طول فرآیند ریخته گری تحمل کند.
به طور مشابه، برایخم 45 درجه در ناودان، پارامترهای فرآیند باید به دقت کنترل شوند تا از ریخته گری با کیفیت بالا اطمینان حاصل شود. و برایEavestrough Ebows، انتخاب آلیاژ و طراحی قالب از عوامل کلیدی در جلوگیری از ترک خوردگی داغ هستند.
نتیجه گیری
جلوگیری از ترک داغ در قالب های ریخته گری روی یک هدف پیچیده اما قابل دستیابی است. با توجه به انتخاب آلیاژ، طراحی قالب، پارامترهای فرآیند و کنترل کیفیت، می توانید به طور قابل توجهی خطر ترک خوردگی داغ را کاهش دهید و قالب های ریخته گری روی با کیفیت بالا تولید کنید.
اگر در بازار ریختهگری روی روی هستید و میخواهید مطمئن شوید که محصولاتی را بدون ترک خوردگی دریافت میکنید، مایلم با شما صحبت کنم. این که آیا شما نیاز داریدناودان زانویی 90 درجه،خم 45 درجه در ناودان، یاEavestrough Ebows، من اینجا هستم تا کمک کنم. برای شروع گفتگو در مورد نیازهای خاص شما و اینکه چگونه می توانیم با هم کار کنیم تا بهترین نتایج را بدست آوریم، تماس بگیرید.
مراجع
- کمپبل، جی (2003). ریخته گری. باترورث - هاینمن.
- Flemings، MC (1974). پردازش انجماد. مک گراو - هیل.